


نل بنانے اور عام نل کے درمیان فرق، اور مشینی عمل میں احتیاطی تدابیر
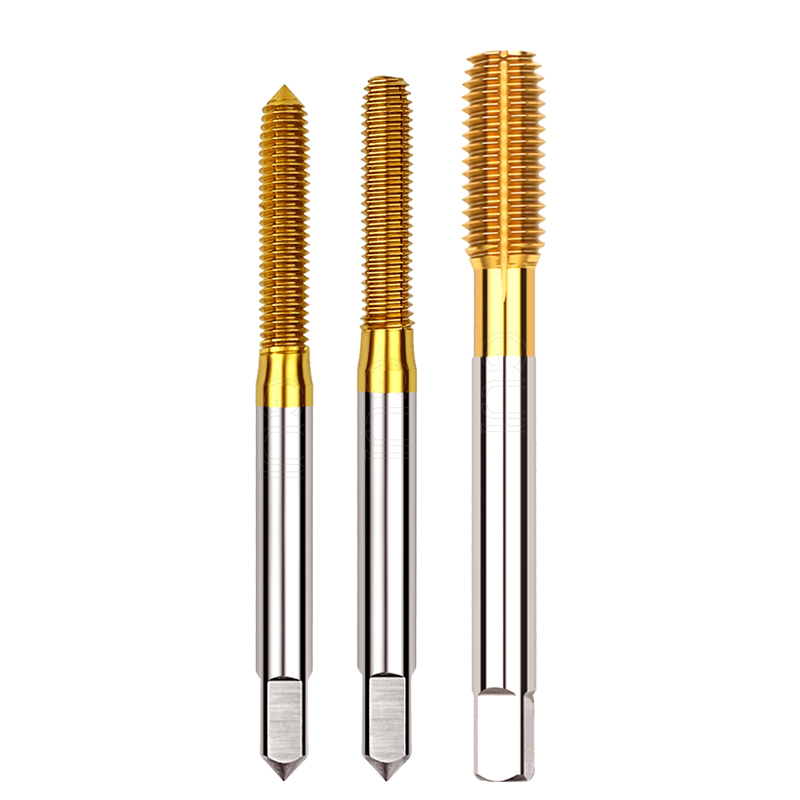
ایکسٹروژن ٹیپ (رول نل کے نام سے بھی جانا جاتا ہے) ایک قسم کا نل ہے جو اخراج کی خرابی کے ذریعے دھاگے کی تشکیل کو حاصل کرتا ہے۔ عام نل کے مقابلے میں، اس قسم کے نل میں اعلی کارکردگی، کم کاٹنے والی قوت، اعلی دھاگے کی درستگی، اور دھاگے کی سطح کے بہترین معیار کی خصوصیات ہوتی ہیں۔ اس مضمون میں، ہم اخراج نل اور عام نل کے درمیان فرق، اور مشینی عمل میں جو احتیاطی تدابیر اختیار کرنے کی ضرورت ہے ان پر بات کریں گے۔
1. اخراج نل اور عام نل کے درمیان فرق
(1) ساخت
اخراج نل کی ساخت عام نل سے مختلف ہے۔ ایکسٹروشن نل میں ایک خاص اسکرو ہیڈ ہوتا ہے، جو گھومنے والے پہیوں کے کئی سیٹوں پر مشتمل ہوتا ہے جو محوری طور پر گھومتے ہیں۔ رولنگ پہیے نل کے ساتھ لدے دھاتی مواد کو نچوڑتے ہیں، اور دھاگہ اخراج کی خرابی سے بنتا ہے۔ دوسری طرف، عام نل، نل کے سرے پر ایک کٹنگ کنارہ ہے، جو چپس کو ہٹاتا ہے اور مواد کو کاٹ کر ایک دھاگہ بناتا ہے۔
(2) قوت کاٹنا
ایکسٹروشن نل کا استعمال کرتے ہوئے مشینی کرتے وقت، کاٹنے والی قوت کم ہوتی ہے، جس کا مطلب ہے کہ نل کو موڑنے کے لیے درکار ٹارک چھوٹا ہوتا ہے، اور مشین سے کم طاقت درکار ہوتی ہے۔ یہ ضرورت سے زیادہ بڑی کٹنگ فورس کی وجہ سے نل کے ٹوٹنے کے خطرے سے بچاتا ہے اور مشین پر ٹوٹ پھوٹ کو کم کرتا ہے۔ تاہم، ایک عام نل کا استعمال ایک بڑی کاٹنے والی قوت پیدا کرتا ہے، جس کے لیے مشین سے زیادہ طاقت درکار ہوتی ہے اور اس سے آلے کے ٹوٹنے، ٹول کے ٹوٹنے، اور مشین ٹول کے ٹوٹنے کے مسائل پیدا ہو سکتے ہیں۔
(3) دھاگے کی درستگی اور سطح کا معیار
اخراج نل بنانے کے عمل کی نوعیت کی وجہ سے اعلی درستگی اور بہترین سطح کے معیار کے ساتھ دھاگے تیار کر سکتا ہے۔ دوسری طرف، عام نل اپنے کاٹنے کے عمل کی وجہ سے دھاگے کی سطح پر گڑبڑ، خروںچ اور دیگر نقائص کا سبب بن سکتا ہے، جو سیال کے دباؤ کا رساؤ یا اسمبلی میں دشواری جیسے مسائل کا باعث بن سکتا ہے۔
2. مشینی عمل میں احتیاطی تدابیر
(1) صحیح اخراج نل کو منتخب کریں۔
ایکسٹروشن نل کا انتخاب کرتے وقت، یہ ضروری ہے کہ ایک ایسا انتخاب کریں جو مشینی ہونے والے مواد اور مطلوبہ دھاگے کے معیار کے لیے موزوں ہو۔ اس کے علاوہ، نل کو ٹیپ کیے جانے والے سوراخ کے سائز اور شکل کے لیے موزوں ہونا چاہیے۔
(2) چکنا کرنے والا استعمال کریں۔
ایکسٹروشن نل کا استعمال کرتے ہوئے مشینی کرتے وقت، نل پر چکنا کرنے والے کی مناسب مقدار لگانا ضروری ہے۔ چکنا کرنے والا کاٹنے والی قوت کو کم کرنے، گرمی کی پیداوار کو کم کرنے اور دھاگے کی درستگی اور سطح کے معیار کو بہتر بنانے میں مدد کر سکتا ہے۔
(3) کاٹنے کی رفتار کو کنٹرول کریں۔
ایکسٹروژن نل کا استعمال کرتے وقت، کاٹنے والے پہیے کی رفتار کو کنٹرول کرنا ضروری ہے تاکہ یہ یقینی بنایا جا سکے کہ یہ نل کی گردش کے ساتھ ہم آہنگ ہے۔ یہ عمل کی کارکردگی اور بننے والے دھاگے کے معیار کو بہتر بنا سکتا ہے۔
(4) چپس کو فوری طور پر ہٹا دیں۔
مشینی عمل کے دوران بروقت ٹیپ کیے جانے والے سوراخ سے چپس کو ہٹانا ضروری ہے۔ چپس کی موجودگی دھاگے کی درستگی اور معیار کو متاثر کر سکتی ہے اور نل اور ورک پیس کو بھی نقصان پہنچا سکتی ہے۔
(5) وقت پر نل کو تبدیل کریں۔
جب بننے والے دھاگے کا معیار خراب ہونا شروع ہو جاتا ہے، تو ورک پیس کو پہنچنے والے نقصان سے بچنے اور تیار شدہ پروڈکٹ کی درستگی اور معیار کو یقینی بنانے کے لیے وقت پر نل کو تبدیل کرنا ضروری ہے۔
آخر میں، اخراج نل ایک انتہائی موثر اور درست ٹول ہے جو مشینی صنعت میں بڑے پیمانے پر استعمال ہوتا ہے۔ ایکسٹروشن نل اور عام نل کے درمیان فرق کو سمجھ کر، اور مشینی عمل کے دوران مناسب احتیاطی تدابیر اختیار کرتے ہوئے، بہترین درستگی اور سطح کے معیار کے ساتھ اعلیٰ معیار کے دھاگے کی تشکیل کا حصول ممکن ہے، جس سے اعلیٰ معیار کی تیار شدہ مصنوعات کی پیداوار میں مدد ملتی ہے۔